Serra Copo Diamantada Emerald 65mm para Instalação de Ar Condicionado
A serra copo diamantada 65mm Emerald se tornou uma das ferramentas mais utilizadas por instaladores de ar condicionado e profissionais da perfuração em concreto. O

Soldas de segmentos diamantados
Boa noite amigos e clientes. Nesta noite que faz frio na cidade de Porto Alegre, trago algumas tecnologias relacionadas à solda de segmentos diamantados que imperam os dias de hoje. Também cito as maneiras mais utilizadas e seus diferenciais. Me acompanhe…
Tecnologias de solda
Hoje temos disponíveis no mercado três métodos de solda distintos para segmentos diamantados . São elas:
Solda por indução (solda de alta frequência)
A solda por indução eletromagnética, também conhecida como solda de alta frequência, é um processo de aquecimento de um objeto a partir de um campo eletromagnético gerado por um eletroímã e um oscilador eletrônico que transporta corrente. Essa corrente aquece a bobina em um processo que pode ser programado.
Entre os diferenciais de se utilizar a solda por indução, podemos listar:
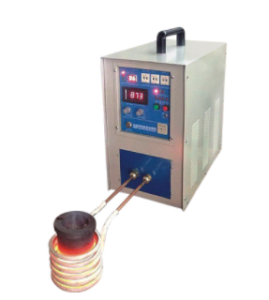
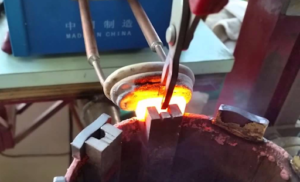
As potências mais utilizadas nas máquinas de indução para soldar de segmentos diamantados é 5kw, 10kw , 15kw e 25kw. Abaixo seguem algumas imagens de máquinas de solda por indução.
Solda a laser
Amplamente utilizada por empresas multinacionais fabricantes de ferramentas diamantadas, a solda a laser é um exemplo de solda por fusão.
Não sendo necessária a utilização de um terceiro metal (metal ligante) para união, as partes são aquecidas pelo laser e se fundem, unindo-se vigorosamente.
Geralmente nos locais onde é empregada a solda a laser, todos os processos são automatizados.
Considerada a solda que produz a união de maior resistência dentre as listadas acima, a tipologia de solda a laser também carrega um alto custo de investimento.
Alta produtividade e forte união dos elementos são as principais características dessa metodologia.
Solda com gases
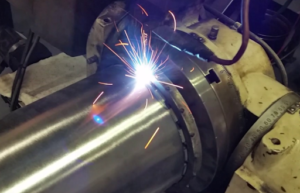
Também conhecida como solda oxi-acetilênica como o nome já descreve, esta solda é composta por dois gases que se fundem formando uma chama azul, de temperatura superior. Oxigênio e acetileno são os gases mais empregados, porém, em caso de urgência, pode-se utilizar outro gás inflamável para substituir o acetileno, como por exemplo o gás natural de cozinha. Este, quando utilizado, acaba demorando um tempo maior para incandescência do metal, comparado ao acetileno.
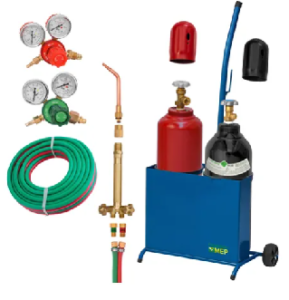
Sendo a tipologia mais comum e mais utilizada, a solda com maçarico requer baixo investimento. O conjunto inicial para começar a soldar suas brocas requer:
São inúmeras as vantagens de se utilizar a solda oxi-acetilênica. Dentre principais podemos listar baixo custo e possibilidade de levar o conjunto para o local do serviço, pelo baixo peso dos equipamentos. Conheça abaixo o equipamento para executar a solda oxi-acetilênica.
A serra copo diamantada 65mm Emerald se tornou uma das ferramentas mais utilizadas por instaladores de ar condicionado e profissionais da perfuração em concreto. O
Boa noite amigos. Que satisfação revê-los! Fazia algum tempo eu não aparecia por aqui. Confesso que precisei priorizar outras questões e não dediquei tempo
Bom dia amigos e clientes! Nesse artigo vamos abordar um ponto que gera dúvida antes do prestador de serviço adquirir a sua perfuratriz de
