Serra Copo Diamantada Emerald 65mm para Instalação de Ar Condicionado
A serra copo diamantada 65mm Emerald se tornou uma das ferramentas mais utilizadas por instaladores de ar condicionado e profissionais da perfuração em concreto. O

Prestadores de serviço de perfuração em concreto sempre buscam baixar os custos de reposição de brocas usadas no serviço, a fim de facilitar a busca pela informação, resolvemos criar este artigo para explicar corretamente como soldar segmentos diamantados em brocas para perfuração em concreto.
Nós da Emerald, utilizamos latão como metal ligante, o que possibilita melhor custo benefício no processo de reparação de brocas ou repastilhamento.
Após de inúmeras verificações, obtivemos experiências positivas, estas, evitaram o rompimento do metal ligante entre cálice/segmento enquanto as brocas estiveram sujeitas a choques e impactos em vergalhões e cabos de concreto.
Para obter-se uma solda forte e resistente utilizando latão como ligante, percebemos que existem alguns pontos que são essenciais no processo de repastilhamento.
1 – Preparação dos elementos a serem soldados.
2- Escoramento e espaçamentos dos segmentos diamantados.
3 – Pós soldagem e acabamento.
Elementos essenciais:
Processos
1 – Preparação dos elementos a serem soldados
* Força de atrito, ou força de arrasto como algumas literaturas citam.
Força que se eleva com o aumento de rugosidades das superfícies a serem arrastadas.
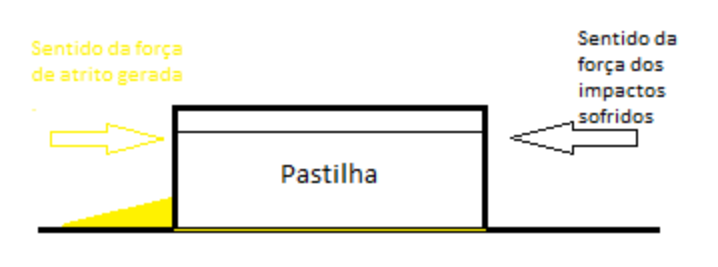
A força de atrito para soldar segmentos diamantados é uma grande aliada do soldador, uma vez que esta força gera uma outra força com sentido oposto à força dos impactos que os segmentos são submetidos nas perfurações de concreto armado. Essa força contrária dificulta o movimento do segmento no cálice. E no repastilhamento procuramos sempre a maior estaticidade das pastilhas.
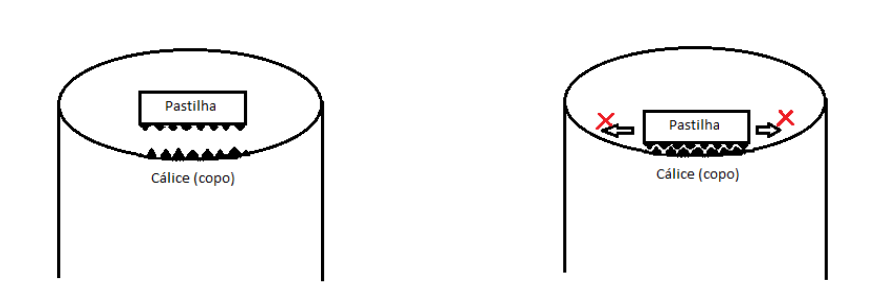
Para a geração de atrito, devemos fazer a decapagem ou esmerilhamento das superfícies à serem soldadas, sempre em sentido que as rugosidades dos elementos se encaixem, de forma que aumente o coeficiente de atrito estático dos elementos a serem encostados e soldados.
Soldas Existentes para Segmentos Diamantados
3 Formas de Acelerar o Serviço de Perfuração
3 Métodos de Remover o Cilindro de Concreto Perfurado de Dentro do Tubo
-> Cálice (copo):
O cálice da broca usada deve ser cortado de forma retilínea, evitando desníveis (“dentes”) ou rebarbas de metal em alto relevo, obtendo-se uma espessura mínima de 2mm de cálice. Para executar um corte retilíneo e preciso, devemos utilizar serra policorte de ferro para brocas até 108mm (4 ¼”) ou corta cálices Emerald com capacidade de corte até 511mm (12 ¼”) de diâmetro.
Após o corte devemos analisar a importante etapa seguinte da preparação que é a decapagem ou esmerilhamento do cálice recém cortado.
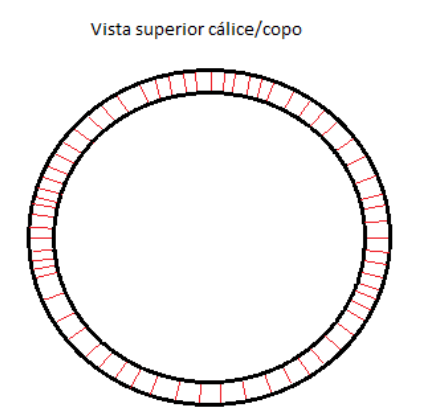
Nesta etapa utilizamos esmerilhadeira (4 ½”) com disco de desbaste de aço para fazer a decapagem do cálice em direção ao eixo ou centro da broca (indicada em vermelho na imagem abaixo). Após desbastada, a superfície do cálice apresentará micro estrias em sentido perpendicular à aceleração da broca, que irão elevar a força de atrito entre as peças à serem soldadas.
Decorrente a essa etapa, devemos limpar a superfície recém desbastada com escova de aço no mesmo sentido das rugosidades, (sentido centro).
-> Segmentos diamantados (pastilhas):
A maior parte dos segmentos diamantados são distribuídos pelos fabricantes com pintura superficial. Esta pintura torna a superfície lisa e evita que o metal ligante penetre na liga metálica da pastilha.
À vista desta informação, também devemos fazer a decapagem dos segmentos. Sempre procuramos tornar a superfície rugosa para aumentar o coeficiente de atrito das peças e dificultar os movimentos.
A ferramenta indicada à utilizar neste processo de preparação é o moto esmeril de bancada com potência de ½ cv.
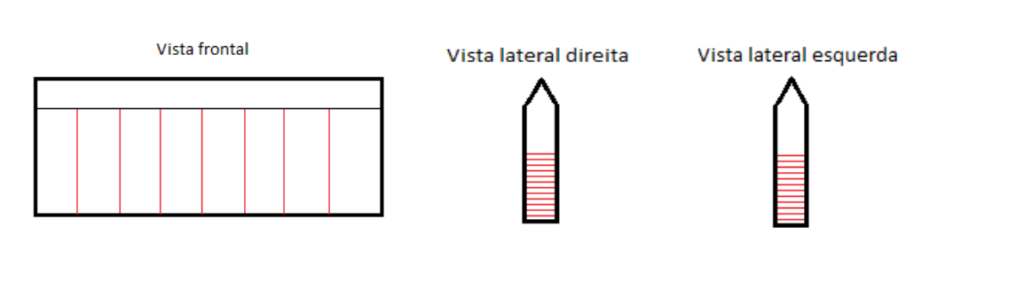
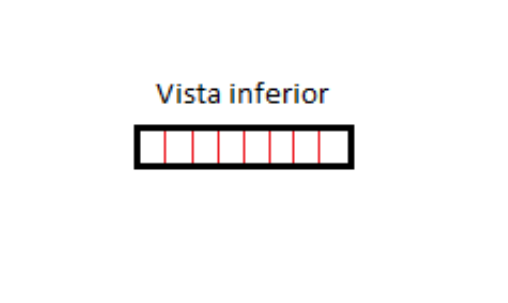
As rugosidades causadas pelo rebolo do esmeril devem sempre respeitar a direção perpendicular à aceleração tangencial da broca , conforme indicações das vistas da pastilha abaixo:
2 – Escoramento e espaçamentos dos segmentos
-> Escoramento :
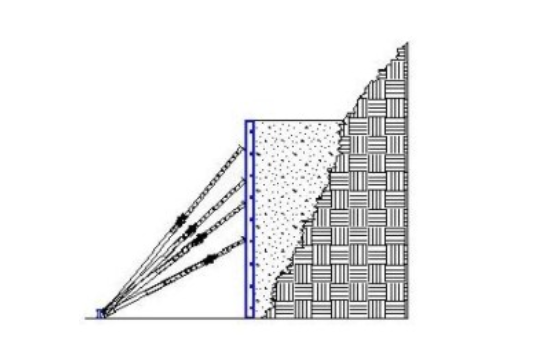
Chamamos de escoramento ou travamento, o depósito de latão em formato de triângulo (em amarelo na imagem abaixo) nas bordas das pastilhas, a fim de proporcionar um aumento de coeficiente de estaticidade. Comparamos esse processo com o escoramento de formas de um muro antes de ser concretado (Figura 1).
Gerando uma força sempre contrária a força dos impactos da broca, os triângulos servem de contenção das pastilhas. Visualizar imagem abaixo.
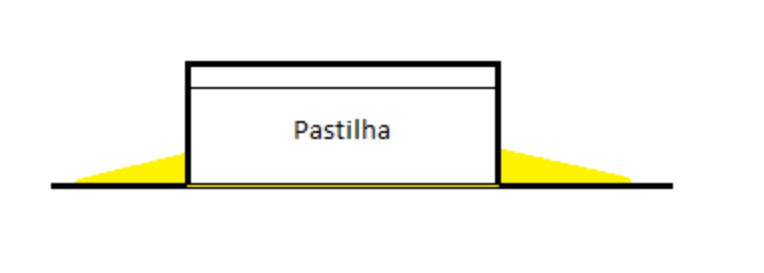
Para obter-se maior estaticidade dos segmentos, devemos preencher com metal ligante a maior área disponível onde as peças se encostam.
Preenchemos nas duas laterais.
Encomenda de Segmentos Diamantados.
Entenda Quando os Segmentos com Vida Param de Cortar
->Espaçamentos:
Na etapa de disposição dos segmentos nos cálice em pré soldagem, devemos respeitar as folgas laterais internas e externas dos segmentos perante aos cálices. Estamos falando de dispor o segmentos onde há maior “força de corte” no cálice. Além de sempre respeitar a presença da folga lateral interna, sendo esta, muito importante para que o cilindro de concreto perfurado não “tranque” dentro do cálice e diminua sua produtividade atrasando o serviço. Nesta etapa indicamos a utilização de suportes magnéticos milimetrados de neodímio para obter-se uma disposição precisa das pastilhas.
Uma verificação essencial no processo de repastilhamento eficiente foi que a espessura mínima do cálice após o corte deve ser de 2mm.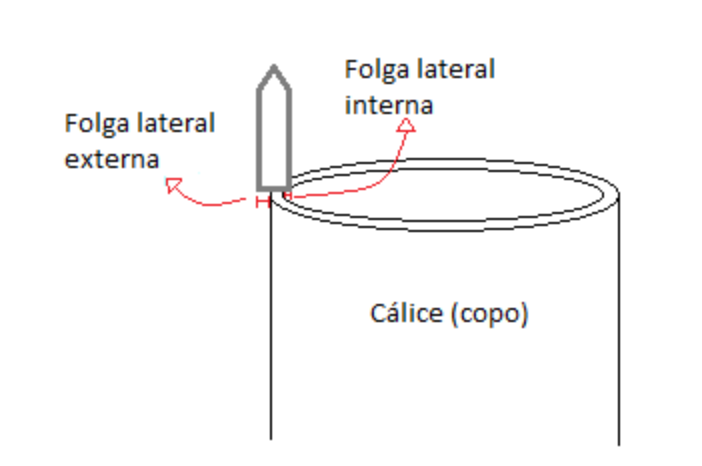
Na imagem podemos visualizar que na parte externa do cálice o desempenho de corte é superior a interna devido a maior força gerada pelo torque da broca.
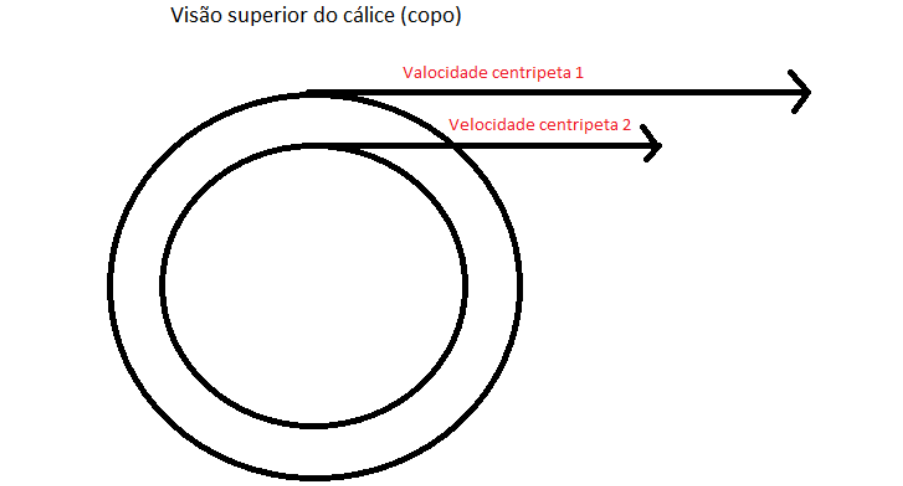
Seguindo esta ideia, indicamos a utilização dos suportes magnéticos de neodímio, para posicionar e soldar segmentos diamantados com exatidão.
O suporte é composto de 4 posições : “a”, “b”, “c”, “d”, com folgas respectivas 0.5mm, 0.75mm, 1mm e 1.25mm, conforme imagem abaixo.
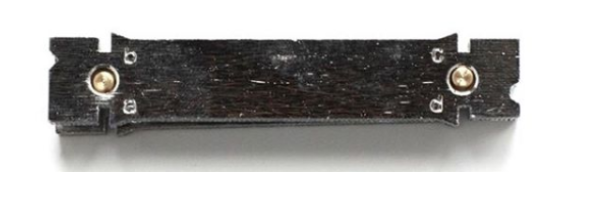
Ao soldar o segmentos, são usadas as fórmulas:
-> Folga lateral interna = (Espessura do segmento – espessura do cálice) x 0,4
-> Folga lateral externa = (Espessura do segmento – espessura do cálice) x 0,6
Com estas equações concluímos que a folga lateral externa do segmento, perante ao cálice, deve ser meramente superior à folga lateral interna.
3 – Pós soldagem e acabamento.
Logo após soldagem dos segmentos, devemos levar em conta algumas medidas essenciais para obter-se uma solda forte e resistente. São elas:
-> O resfriamento da broca e dos suportes devem ocorrer de forma natural, sem adição de água.
É comum querermos acelerar este processo e resfriar os segmentos e os suportes com água. Porém, essa atitude diminui a vida útil dos elementos devido as retrações rápidas causadas pela água.
Este processo deve ocorrer lentamente para evitar o enfraquecimento das ligações entre as ligas metálicas e o latão.
-> Os espaçamentos entre pastilhas devem ser coincidentes ou muito parecidos.
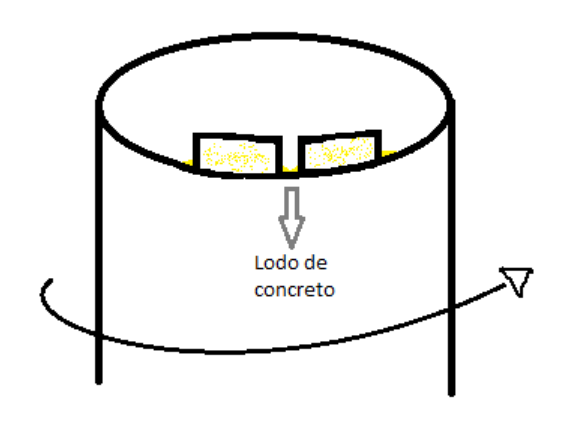
Quanto maior os espaçamentos, maior a força de impacto causadas pelas ferragens e cabos de concreto nos segmentos. Ou seja, quanto maior a quantidade de pastilhas na broca, menor a probabilidade de romper a solda.
Em geral devemos manter um meio termo sobre as suposições acima. Visto que, um maior o número de pastilhas na broca, menor serão os espaçamento de escape do lodo de perfuração (indicados na imagem), que em consequência, resultaria numa diminuição da velocidade de corte da broca além do aumento da temperatura dos segmentos em trabalho, tornando-os macios de fácil desgaste.
-> Acabamento
Indicamos executar o desbaste do excesso metal ligante externo após soldagem utilizando-se moto esmeril de bancada 3/4cv ou de potência superior.
O esmerilhamento do excesso de metal na parte interna da broca pode ser executado com maior facilidade, utilizando-se uma retificadeira industrial, com ponteiros preferencialmente com presença de silício(Si) na liga para obter-se maior durabilidade.
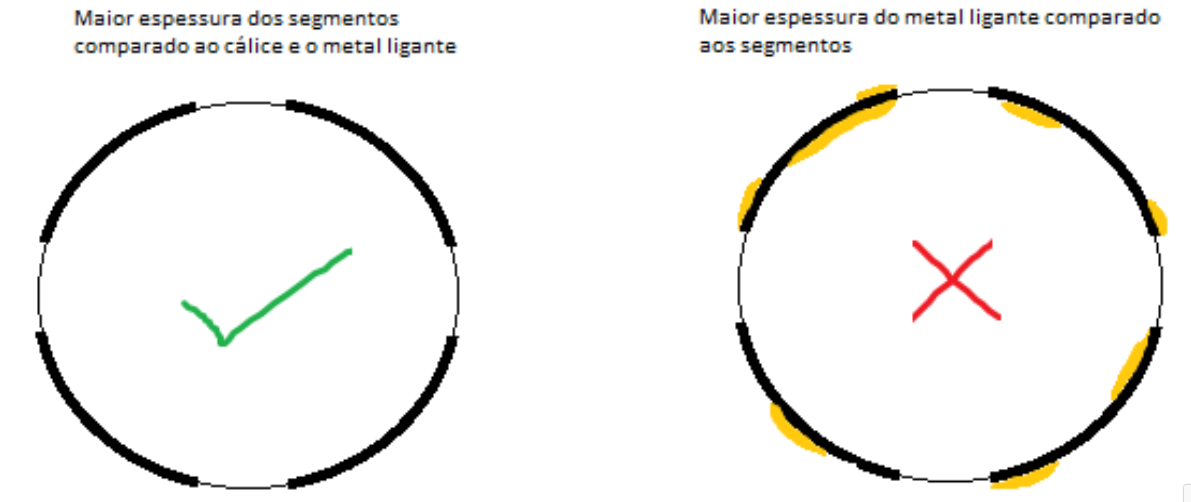
Após desbaste de acabamento é importante inspecionarmos, em uma vista superior da broca, se o excesso de metal da solda esteja menos espesso que as pastilhas. Caso em algum dos segmentos, o latão estiver com maior espessura comparado ao segmento, deve-se desbastar novamente o excesso sempre à torna-lo mais fino.
Para obter um maior desempenho da broca, o elemento com maior espessura deve ser o segmento.
Podemos visualizar a forma correta e a errônea nas imagens abaixo.
Obrigado por acompanhar conosco a maneira correta de soldar segmentos diamantados!
Seguimos a disposição para mais dúvidas e informações! 🙂
Desenvolvido por: Equipe de soldagem
Aluguel de Máquinas e Equipamentos em Porto Alegre
Confira nossos outros artigos:
A serra copo diamantada 65mm Emerald se tornou uma das ferramentas mais utilizadas por instaladores de ar condicionado e profissionais da perfuração em concreto. O
Boa noite amigos. Que satisfação revê-los! Fazia algum tempo eu não aparecia por aqui. Confesso que precisei priorizar outras questões e não dediquei tempo
Bom dia amigos e clientes! Nesse artigo vamos abordar um ponto que gera dúvida antes do prestador de serviço adquirir a sua perfuratriz de
